联系人:吕振石
手机:13230773833
手机:13513025408
邮件:hbjxjsj@163.com
网址:http://www.hbjxjsj.com
地址:河北省吴桥县杨家寺金铝工业园
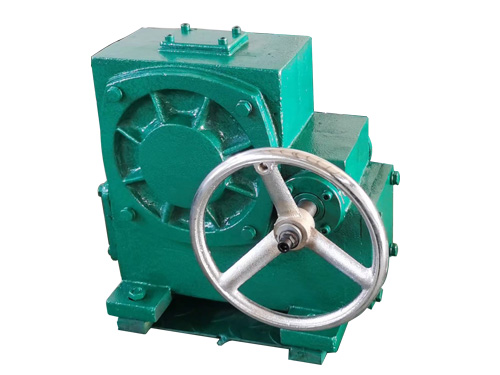
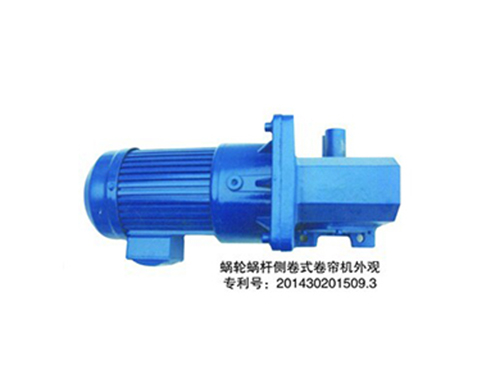
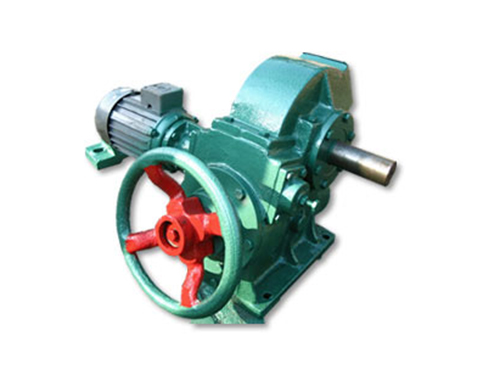
蜗轮蜗杆减速机底座定位销孔准确安装要求,是确定传动设备长期运行精度与稳定性的核心工艺准则,针对重载、冲击工况下的设备安装场景制定,可避免因定位偏差引发的轴系偏移、振动加剧、啮合偏载等问题,为后续设备全生命周期稳定运行筑牢基础。
安装前的基准面预处理要求
正式开展销孔加工与安装前,需先完成底座与设备机架安装面的系统性预处理,这是确定定位精度的核心前提。全部清理两个结合面上的所有油污、氧化皮、毛刺与残留焊渣,用洁净的软质擦拭材料反复擦拭,直至结合面全部露出金属本色,无任意影响贴合度的杂质残留。
随后核验安装面的平面状态,确认整个结合区域的平整度均匀一致,无局部凸起、凹陷或变形痕迹,若发现平面度存在异常,需通过细致研磨的方式逐步修整,严禁采用垫塞杂物的方式强行找平,避免设备运行后底座出现微量形变。预处理完成后,将减速机平稳吊装至安装位置,初步穿入连接螺栓进行预固定,用手盘动输入轴全程多圈,确认传动链无任意卡滞、异响或松紧不均的现象,确定设备初始放置状态无内部部件干涉。
同步核验减速机整体的水平状态,通过微调底部的调整垫片,让设备的纵向与横向水平度都处于合格区间,设备重心均匀分布在整个底座支撑面上,避免局部受力过载引发后续的结合面形变。
定位销孔配钻与铰制工艺规范
定位销孔的加工需在设备粗调完成、轴系对中核验合格后开展,严禁提前在底座或机架上单加工销孔,避免后续安装出现基准错位。配钻作业前,再次复核电机轴与减速机输入轴、输出轴与负载端轴的同轴度状态,确认所有对中指标全部符合工艺要求,连接螺栓按对角交叉的顺序分步预紧到位,确定两个结合面全部紧密贴合,无任意局部间隙。
选用适配的钻孔工具,从减速机底座的销孔基准孔一侧开始施钻,全程保持钻头进给平稳,避免钻头晃动导致孔壁出现偏斜或台阶,钻通后及时清理孔内的所有切屑与杂质,确定孔内性能稳定金属碎屑。钻孔完成后愈换精度不错铰刀对销孔进行细致铰削,铰制过程中保持铰刀进给方向稳定,全程不可以反转,确定孔壁的光洁度与圆柱度全部达标,无明显的纵向划痕或局部锥度。
铰制完成后再次清理销孔内部,用洁净的压缩空气反复吹扫,确认孔内无任意残留切屑与杂质,同时用细砂纸轻微打磨定位销的外圆面,去掉表面的毛刺与凸起,确定销体表面光滑无瑕疵。
定位销装配与精度核验要求
定位销的装配需采用均匀缓慢的压入方式,严禁用重锤直接猛烈敲击销体端面,避免冲击力导致销孔变形或设备基准出现微量位移。装配前在销体表面均匀涂抹一层薄的润滑介质,对准销孔后用用压装工具平稳施压,直至销体全部装入销孔内部,销体端面与底座表面保持平齐或微凹,无松动、歪斜或突出的情况。
装配完成后再次核验设备的整体安装精度,复查轴系同轴度、设备水平度的状态,确认定位销装配过程中未引发基准偏移,所有精度指标仍保持在合格范围内。随后按对角交叉的顺序,将所有连接螺栓逐步紧固至规定状态,紧固过程中同步观察百分表的读数变化,确认设备基准无任意位移。
完成全部装配后开展短时空载试运行,全程监听设备运行声响,观察振动状态,确认无异常抖动、异响或温升过快的现象,反复正反向切换运行状态,核验定位销的抗剪切定位能力,确认设备在双向传动工况下无任意基准滑移的迹象。
后续精度保持与维护要点
设备投入运行后,需在定期巡检中同步关注定位销孔区域的状态,观察销体端面有无异常窜动、销孔周边有无局部渗油或锈蚀痕迹,一旦发现定位精度出现偏移征兆,及时停机核验设备基准状态,避免定位失效引发愈严重的传动故障。
每次设备拆机维护重装时,需提前检查定位销与销孔的配合状态,清理销体与销孔表面的锈蚀、磨损痕迹,若发现配合面出现明显磨损导致定位松动,需重新开展配钻铰制作业,替换适配的全新定位销,确定定位精度始终符合工艺要求。
整套底座定位销孔准确安装流程,从预处理、加工到装配核验全环节严格管控,可全部规避因定位偏差引发的各类传动失效问题,让蜗轮蜗杆减速机在长期重载工况下始终保持稳定的传动精度,大幅延长设备的整体使用寿命。