联系人:吕振石
手机:13230773833
手机:13513025408
邮件:hbjxjsj@163.com
网址:http://www.hbjxjsj.com
地址:河北省吴桥县杨家寺金铝工业园
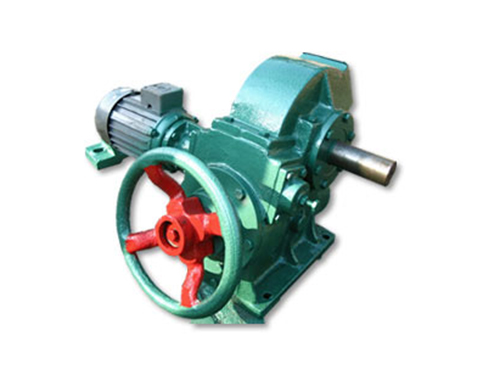
RZS电炉减速机作为高温熔炼设备的核心大速比传动部件,长期在靠近热源、频繁启停冲击的特别工况下运行,安装过程中的微小精度偏差,都会在高温热变形与交变冲击的持续作用下持续放大,短时间内就会引发蜗轮副偏载磨损、输出轴别劲变形的恶性故障,全部无法适配电炉倾倒浇注作业的高稳定性要求。想要让这款用减速机的性能优点充足发挥,需要建立覆盖前置工况适配、分步准确安装、全工况闭环验证的完整安装规范体系,让设备在高温冲击的特别工况下始终保持稳定的运行状态。
安装前的工况适配与基础状态核查,是从源头避免安装后出现先天适配性缺陷的核心基础。正式启动安装作业前,先全部梳理电炉现场的实际工况特性,确认减速机的安装位置远离电炉的直接热辐射区域,预留出充足的散热与后续维护操作空间,避免设备长期被高温烘烤引发密封件快老化、润滑油过热失效的问题。随后核验地基基础的状态,确认基础的刚性与强度充足,能够抵抗电炉倾倒过程中产生的大反作用力,不会出现长期运行后基础不均匀沉降、形变开裂的隐患,基础的安装基准面经过细致找平,表面平整无凸起杂物,不存在局部悬空的软脚缺陷。同时对减速机本体开展全部状态检查,确认箱体无裂纹变形,所有密封件完好无损,手动盘动输入轴全程感受传动阻力均匀顺滑,没有出现卡滞、异常旷量的问题,确认蜗轮蜗杆啮合副的出厂状态完好,不存在先天装配缺陷。准备好适配的精度不错安装检测工具、防热辐射防护部件与符合工况要求的高温润滑介质,所有前置准备工作全部核验确认无误后,再正式启动安装作业。
分步准确安装的核心实操环节,是确定设备安装精度达标的关键管控步骤。先将减速机平稳吊装到预先处理完成的基础基准面上,使用精度不错水平检测工具反复校准设备的安装水平状态,通过调整底部的支撑垫片,确定减速机的底座基准面全区域水平度均匀达标,全部去掉基础倾斜引发的齿轮啮合偏载隐患。安装过程中,在减速机底座与基础之间加装适配的隔热减振部件,一方面隔离电炉方向传递过来的多余热量,另一方面吸收设备启停、负载切换时产生的冲击振动,避免冲击载荷直接作用在传动副上,大幅降低冲击磨损的概率。随后开展动力源与减速机输入轴的对中校准作业,采用精度不错检测工具建立三维对位基准,准确调整动力源的安装位置,确定两轴的同轴度全部处于合格区间,同时根据现场的高温工况特性,预留正确的热膨胀补偿余量,避免设备运行后热膨胀引发轴系顶死、附加应力过大的问题。对中校准完成后,选用适配的弹性补偿联轴器,在连接部位的螺纹处涂抹防咬合剂,按对角交错的顺序分多轮逐步锁紧所有连接螺栓,确定所有紧固件的预紧力均匀一致,不会出现单侧受力过大引发箱体变形的问题。接下来向减速机内部加注适配的高温蜗轮蜗杆润滑介质,确认油位处于设计要求的正确区间,替换适配高温工况的透气防护部件,避免现场的粉尘、腐蚀性烟气进入箱体内部污染润滑油。安装输出端连接部件时,相应禁止使用铁锤直接敲击轴伸部位,采用用工装通过轴向螺纹孔平稳压入,避免蛮力敲击损伤内部轴承与传动副,所有连接部位的防松部件全部安装到位,防止长期冲击振动引发紧固件松脱。
安装完成后的全工况调试与验收核验,是闭环确认安装质量合格的关键确定。所有安装作业全部完成后,先手动盘动输入轴完整运转多圈,确认全程传动顺滑无卡滞,随后启动设备开展低速空载试运行,全程监听内部传动声响,确认运转声响均匀平稳,没有出现异常的金属摩擦声与撞击声,设备的温度上升平缓,没有出现局部异常过热的现象。空载状态验证合格后,带动电炉开展多次空炉倾转循环运行,确认设备全程运行平稳,倾转过程中没有出现卡顿、抖动的异常现象。随后逐步加载开展带载浇注倾转试验,验证设备在实际负载下的出力充足,运行状态稳定,反向自锁功能完好,不会出现负载意外下滑的稳定隐患。整套RZS电炉减速机安装规范严格落地,就能从安装源头全部去掉高温冲击工况下的各类适配隐患,大幅提升电炉传动系统的运行性,延长核心传动部件的整体使用寿命,为高温熔炼浇注作业的长期稳定开展提供坚实确定。