联系人:吕振石
手机:13230773833
手机:13513025408
邮件:hbjxjsj@163.com
网址:http://www.hbjxjsj.com
地址:河北省吴桥县杨家寺金铝工业园
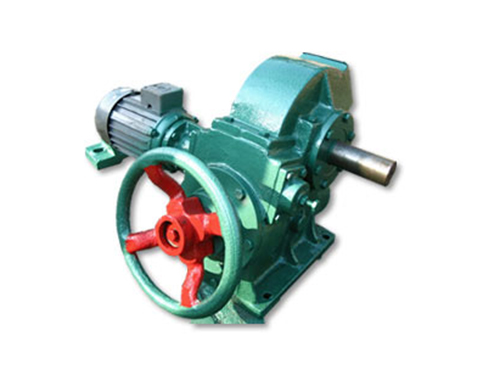
RZS电炉减速机长期停机后空载试运转维护操作标准,是针对冶金电炉高温重载传动设备制定的专项运维准则,聚焦设备长期静置后易出现的润滑失效、部件锈蚀、配合面卡滞等核心隐患,结合电炉场景高温、高粉尘、多氧化皮的特别工况,从停机状态核验、试运转前预处理到空载全流程管控形成完整闭环体系,可全部规避重启后带载运行引发的突发传动故障,确定电炉生产作业平稳恢复。
长期停机状态下的设备前置核验
正式启动空载试运转前,需先完成设备全状态的系统性核验,这是避免试运转稳定隐患的核心前提。全部清理减速机箱体表面积存的氧化铁皮、粉尘与锈蚀残渣,清理散热鳍片缝隙内的堆积杂物,恢复箱体的正常散热能力,避免后续试运转过程中因散热不良引发异常温升。
检查设备的外部防护状态,确认停机期间覆盖的防尘、防潮(以实际报告为主)防护层完整,无雨水、腐蚀性气体侵入箱体内部的痕迹。逐一核查底座连接螺栓、接地装置的状态,确认所有紧固件无松动、无锈蚀,支撑结构无局部沉降或形变,避免试运转过程中出现机体晃动、支撑失稳的隐患。
随后检查所有密封件的状态,确认输入轴、输出轴端的密封唇口无老化干裂、无粘连变形,避免长期静置后密封件与轴面粘连,试运转启动瞬间撕裂密封结构,引发后续运行中漏油进灰的问题。同时检查通气装置的通畅性,清理通气帽上附着的粉尘与油污,确定设备运行后箱体内外气压可正常平衡,不会因内部温升形成正压引发渗漏。
空载试运转前的专项预处理作业
完成状态核验后,开展针对性的预处理作业,全部去掉长期静置带来的内部隐患。先通过排油口排空箱体内长期存放的旧润滑介质,这类介质在长期静置中易出现组分沉淀、氧化变质、杂质沉积的问题,全部无法达到重启后的润滑需求。随后用适配的清洗介质冲洗箱体内部,全部清理掉蜗轮蜗杆齿面、轴承滚道表面附着的油泥、锈蚀粉末与沉积杂质,从观察窗确认箱体内部所有残留旧油与杂质全部排出后,再注入全新适配的重载润滑介质,油位调整至视窗的标准区间。
预处理的核心环节是手动盘车作业,拆除电机与减速机之间的连接部件,用工具缓慢盘动输入轴,带动蜗轮蜗杆副全程多圈往复转动,全程感受传动链的转动阻尼均匀性,确认无局部卡滞、异响或松紧突变的现象,全部打破长期静置后齿面、轴承滚道之间形成的静态粘连,让新注入的润滑介质充足流入所有摩擦副的微小间隙,在金属表面重新形成完整的保护油膜,避免直接通电启动出现瞬间干磨拉伤。
盘车过程中同步核验输出轴的轴向窜动与径向跳动状态,确认所有运动部件的配合状态正常,无长期静置后轴系微量变形引发的卡滞隐患,确认手动盘车全程顺畅无异常后,再重新对齐连接轴系,调整同轴度至工艺要求的正确区间,完成试运转前的所有准备工作。
空载试运转全流程标准化管控
预处理完成后正式启动空载试运转,先以低速档位运行,全程观察设备的运行状态,监听传动声响,确认无异常金属摩擦声、冲击声,机体无异常抖动现象。低速运行稳定后,逐步提升至额定转速,持续开展连续空载运行,全程监测箱体各区域的温度变化,确认温升曲线平稳无突发性飙升,轴承部位、啮合区域的温度始终处于正常区间,无局部过热的异常征兆。
试运转过程中安排专人全程值守,一旦出现异响、温升过快、渗漏等任意异常征兆,立即停机排查故障,严禁带任意隐患强行完成试运转。空载试运转全程不允许连接任意外部负载,全部排除外部载荷干扰,全部验证减速机自身的传动状态,确认所有运动部件在无载状态下运行平稳、润滑充足、密封。
空载试运转完成后,再次核查油位状态,确认无渗漏、无异常金属磨粒析出,待设备自然冷却至环境温度后,再次手动盘车核验转动状态,确认所有状态稳定无异常,空载试运转维护流程才算全部合格完成。
试运转完成后的工况衔接与长期状态保持
空载试运转合格后,不能直接瞬间加载至满负载,需先以低负载工况过渡运行一段时间,让齿面与轴承工作面逐步完成初始跑合,适应正常运行的受力状态,再逐步提升至电炉生产所需的额定负载。后续日常运维中,针对电炉设备的特别工况,定期抽检润滑介质状态,及时清理表面积存的氧化皮粉尘,避免重载高温工况下再次出现润滑失效、异常磨损的问题。
整套RZS电炉减速机长期停机后空载试运转维护操作标准落地后,可全部去掉长期静置带来的各类隐性隐患,让设备重启后平稳恢复至正常运行状态,大幅降低电炉重启阶段的传动故障概率,确定冶金生产流程的连续稳定。