联系人:吕振石
手机:13230773833
手机:13513025408
邮件:hbjxjsj@163.com
网址:http://www.hbjxjsj.com
地址:河北省吴桥县杨家寺金铝工业园
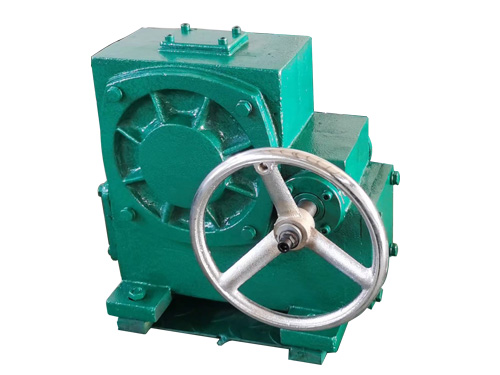
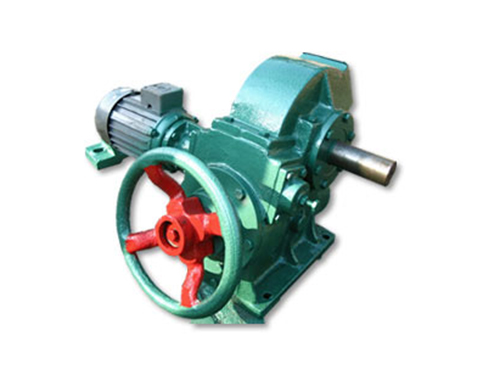
WHC蜗轮蜗杆减速机的圆弧面啮合副对装配精度的敏感度高,哪怕是微小的中心距偏差、齿面接触斑点错位,都会让设备投用后短时间内出现异常发热、蜗轮齿面快磨损的故障,守旧仅凭经验敲敲打打的粗放装多个地区式,很容易让原本性能合格的零部件组装后出现传动性能大幅衰减的问题。想要让减速机的圆弧齿啮合特性充足发挥,需要建立覆盖前置零部件核验、分步准确装配、啮合状态闭环验证的完整实操工艺指南,让各个装配环节的精度都处于受控状态,后期实现平稳低磨损的理想传动效果。
装配前的零部件状态核查与准备,是从源头避免装配后出现先天性能缺陷的核心基础。正式启动装配作业前,先对所有待装配的零部件开展全部核验,确认蜗杆的齿面光滑无磕碰划伤、无锈蚀毛刺,蜗杆轴的轴颈部位形位公差全部符合要求,没有出现弯曲变形的问题。随后检查蜗轮的状态,确认蜗轮的齿面没有出现裂纹、局部缺损的缺陷,轮缘与轮毂的连接,不存在松动旷量的隐患。同时检查减速机箱体的状态,确认箱体的轴承安装孔内壁光滑无划痕,孔的形位公差符合设计要求,箱体的结合面平整无变形,所有残留的飞边毛刺都已经清理打磨干净。准备好适配的用装配工装、扭矩锁紧工具与润滑介质,所有零部件的配合面都用洁净的软质无纺布全部擦拭清洁,全部去掉残留的铁屑、杂物与油污,避免微小杂质进入啮合副与轴承内部引发磨粒磨损。所有前置准备工作全部核验确认无误后,再正式启动装配作业。
分步准确装配的核心实操环节,是确定啮合副装配精度达标的关键管控步骤。先将箱体平放在装配工位上,在蜗杆的两端轴颈位置均匀涂抹一层适配的润滑介质,将两端的轴承平稳套装到轴颈上,使用用压装工具将轴承缓慢压装到位,全程确定轴承的端面与轴肩全部贴合,禁止使用铁锤直接敲击轴承的表面,避免轴承的滚动体受到冲击出现损伤。随后将蜗杆组件平稳置入箱体的对应安装腔体,调整好轴承的轴向游隙,确认蜗杆轴可以用手灵活转动,全程没有出现卡滞的异常阻力,锁死两端的轴承端盖,将蜗杆组件的轴向位置全部固定。接下来装配蜗轮组件,将蜗轮平稳安装到输出轴的基准位置,锁死轴向固定部件,确认蜗轮与输出轴之间没有出现相对转动的旷量,随后将蜗轮组件整体置入箱体内部,准确调整蜗轮的轴向位置,让蜗轮的齿面与蜗杆的齿面全部对准,确定两者的啮合中心距全部符合设计要求。装配过程中随时盘动蜗杆轴,感受传动的顺滑状态,确认啮合副全程运转没有出现局部别劲的问题,确定蜗轮蜗杆的啮合位置始终处于设计的理想区间。随后依次装配输出端的轴承、密封件与端盖,调整好输出轴的轴承游隙,确认输出轴的转动灵活平稳,没有出现轴向窜动超标的问题。所有零部件装配完成后,在所有连接螺栓的螺纹部位均匀涂抹少量防卡脂,按对角交错的顺序分多轮逐步锁紧所有螺栓,确定箱盖与箱体的结合面贴合均匀紧密,没有出现局部缝隙的问题。
装配完成后的啮合状态核验与性能验证,是闭环确认装配质量合格的关键确定。所有装配作业全部完成后,向减速机内部加注适配的润滑介质,手动盘动输入轴带动蜗轮蜗杆完整运转多圈,随后拆开箱盖检查齿面的接触斑点分布状态,确认接触斑点均匀分布在蜗轮齿面的中部区域,没有出现偏载接触在齿顶、齿根或者齿侧边缘的异常情况,验证啮合副的对位精度全部达标。确认啮合状态合格后,重新封闭箱盖,启动设备开展低速空载试运行,全程监听内部的传动声响,确认运转声响均匀平稳,没有出现周期性的撞击异响与金属摩擦声,设备的箱体温度上升平缓,没有出现局部异常过热的现象。随后逐步提升负载开展带载试运行,确认减速机的传动平稳性良好,没有出现振动过大的问题,密封部位全程无渗漏。整套WHC蜗轮蜗杆减速机装配工艺实操指南严格落地,就能从装配源头全部去掉啮合副偏载、精度不足的隐患,大幅提升减速机的传动速率与运行性,延长蜗轮副的整体使用寿命,让圆弧齿蜗轮蜗杆的性能优点得充足发挥。